
 Mũi khoan (Drill)
 Mũi Phay (Endmill)
 Mũi Taro (Tap)
 Mũi doa (Reamer)
 Chíp (Insert)
 Cán dao
 Đầu kẹp dao
 Dụng cụ đo kiểm
 Dụng cụ gá kẹp
 Máy công cụ
 Mỡ taro
 Phụ kiện cơ khí
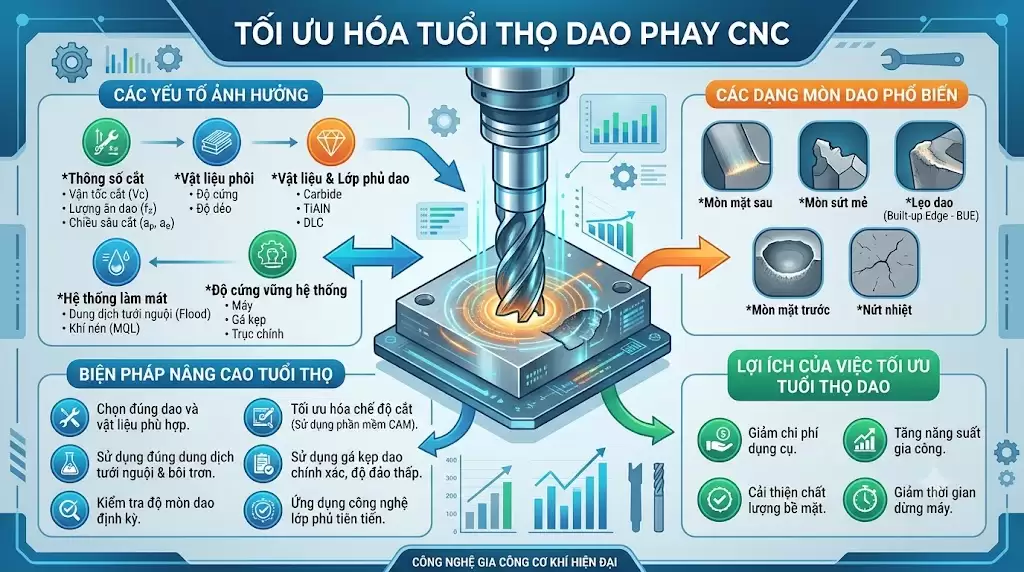
Tuổi thọ dao phay phụ thuộc vào đâu? 6 yếu tố quan trọng cần biết
Tuổi thọ dao phay là một trong những yếu tố ảnh hưởng trực tiếp đến chi phí gia công, chất lượng bề mặt và hiệu suất sản xuất trong ngành cơ khí CNC. Một dụng cụ cắt có độ bền phù hợp không chỉ giúp giảm số lần thay dao mà còn hỗ trợ duy trì độ chính xác của chi tiết trong suốt quá trình gia công.
Tuy nhiên, tuổi thọ dao phay không chỉ phụ thuộc vào chất lượng dao. Vật liệu gia công, chế độ cắt, độ cứng vững của máy, khả năng thoát phoi và phương pháp sử dụng đều có thể làm thay đổi đáng kể thời gian sử dụng của dao.
Vậy tuổi thọ dao phay phụ thuộc vào đâu và làm thế nào để kéo dài thời gian sử dụng dao trong thực tế? Hãy cùng tìm hiểu 6 yếu tố quan trọng dưới đây.
1. Tuổi thọ dao phay là gì?
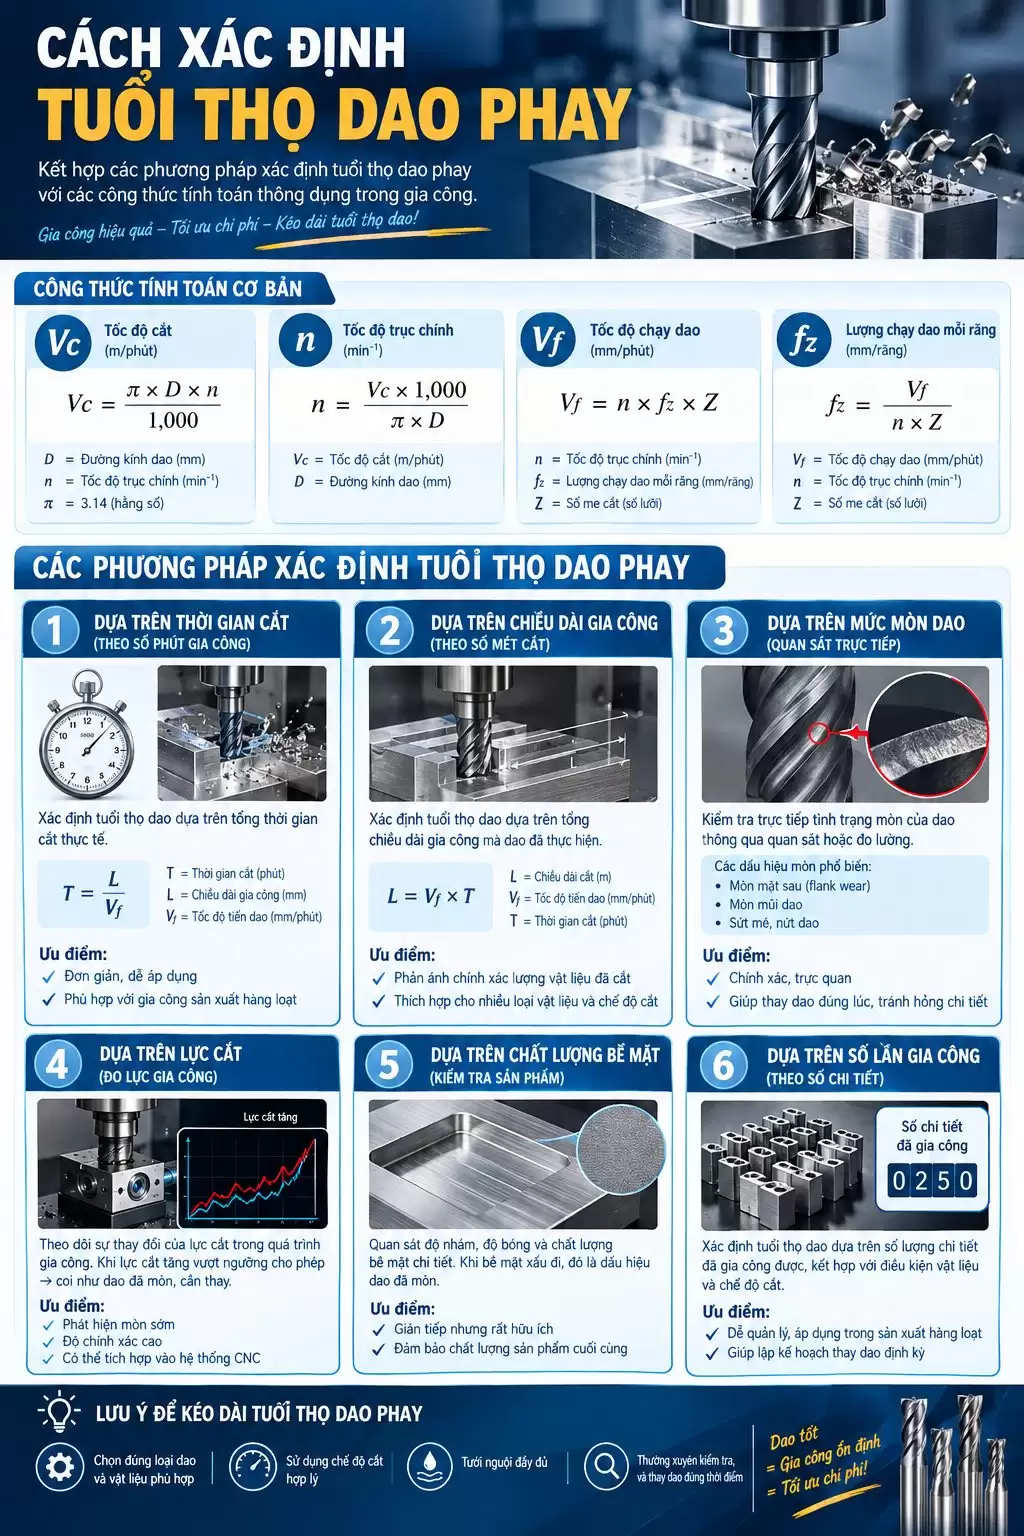
Tuổi thọ dao phay là khoảng thời gian hoặc tổng lượng công việc mà dao có thể thực hiện trước khi đạt đến giới hạn mài mòn hoặc không còn đáp ứng yêu cầu gia công.
Trong sản xuất CNC, tuổi thọ dao có thể được đánh giá thông qua thời gian cắt thực tế, số lượng chi tiết gia công, lượng vật liệu bóc tách hoặc tổng chiều dài đường cắt.
Dao phay thường bị mòn dần trong quá trình làm việc do ma sát, nhiệt độ cao, áp lực cắt và tương tác với vật liệu gia công. Khi mức độ mài mòn vượt quá giới hạn cho phép, dao có thể làm giảm chất lượng bề mặt, sai lệch kích thước hoặc gây ra hiện tượng sứt mẻ lưỡi cắt.
Vì vậy, xác định và kiểm soát tuổi thọ dao phay là việc cần thiết để duy trì chất lượng sản phẩm và ổn định quá trình sản xuất.
2. Tuổi thọ dao phay phụ thuộc vào đâu? 6 yếu tố quan trọng
2.1. Vật liệu gia công
Vật liệu phôi là yếu tố đầu tiên cần xem xét khi lựa chọn dao phay. Mỗi loại vật liệu có độ cứng, độ dẻo, khả năng dẫn nhiệt và đặc tính tạo phoi khác nhau, từ đó ảnh hưởng đến mức độ mài mòn của lưỡi cắt.
Một số vật liệu gia công phổ biến gồm:
- Thép carbon và thép hợp kim: Có thể tạo tải cắt và nhiệt đáng kể tùy theo độ cứng, thành phần và trạng thái nhiệt luyện.
- Thép khuôn: Một số loại thép đã tôi cứng yêu cầu dao và chế độ cắt phù hợp để hạn chế mài mòn, sứt mẻ.
- Inox: Có thể gây ra hiện tượng biến cứng bề mặt và sinh nhiệt cao nếu chế độ cắt không phù hợp.
- Gang: Có đặc tính tạo phoi khác nhau tùy loại gang; bụi và hạt mài có thể làm tăng mài mòn dao.
- Nhôm: Thường dễ gia công nhưng có thể bám dính lên lưỡi cắt nếu hình học dao và điều kiện cắt không phù hợp.
Giải pháp: Xác định đúng vật liệu, độ cứng và trạng thái phôi trước khi chọn dao. Ưu tiên dòng dao có hình học lưỡi cắt, lớp phủ và thông số sử dụng được nhà sản xuất khuyến nghị cho vật liệu đó.
2.2. Vật liệu chế tạo và lớp phủ dao phay
Vật liệu nền và lớp phủ ảnh hưởng lớn đến khả năng chịu nhiệt, chống mài mòn và chống sứt mẻ của dao.
Dao phay hợp kim cứng được sử dụng phổ biến trong gia công CNC nhờ khả năng duy trì độ cứng ở nhiệt độ cao và đáp ứng nhiều ứng dụng khác nhau. Tùy yêu cầu, dao có thể được bổ sung lớp phủ nhằm cải thiện khả năng chống mài mòn, giảm ma sát hoặc tăng khả năng chịu nhiệt.
Khi lựa chọn dao, cần quan tâm đến:
- Vật liệu nền: Phù hợp với tải cắt, độ cứng vật liệu và yêu cầu về độ dai.
- Lớp phủ: Lựa chọn theo vật liệu phôi, nhiệt độ cắt và điều kiện gia công.
- Hình học lưỡi cắt: Ảnh hưởng đến lực cắt, khả năng thoát phoi và độ ổn định.
- Ứng dụng thực tế: Dao gia công thô, gia công tinh và gia công vật liệu cứng có thể cần thiết kế khác nhau.
Không phải dao có lớp phủ càng cứng thì luôn có tuổi thọ cao hơn. Hiệu quả còn phụ thuộc vào sự tương thích giữa dao, vật liệu phôi và chế độ cắt.
2.3. Tốc độ cắt (Vc)
Tốc độ cắt là thông số quan trọng quyết định tốc độ tương đối giữa lưỡi cắt và bề mặt vật liệu. Tốc độ cắt quá cao có thể làm tăng nhiệt độ tại vùng cắt, thúc đẩy mài mòn và gây hư hỏng lưỡi dao.
Ngược lại, tốc độ cắt quá thấp cũng chưa chắc giúp tăng tuổi thọ. Trong một số trường hợp, nó có thể làm giảm hiệu suất gia công hoặc khiến phoi bám dính nhiều hơn.
Tốc độ cắt thường được tính theo công thức:
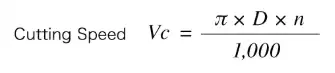
Trong đó:
- Vc: Tốc độ cắt, đơn vị m/phút.
- D: Đường kính dao, đơn vị mm.
- n: Tốc độ trục chính, đơn vị vòng/phút.
Từ công thức trên, tốc độ trục chính có thể được tính như sau:
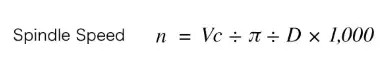
Khi thiết lập tốc độ cắt, cần tham khảo dải thông số của nhà sản xuất dao, đồng thời xem xét vật liệu phôi, độ cứng vững máy và kiểu gia công.
2.4. Lượng chạy dao và chiều sâu cắt
Lượng chạy dao ảnh hưởng đến chiều dày phoi, lực cắt và tải tác động lên từng lưỡi dao. Nếu lượng chạy dao quá lớn so với khả năng chịu tải, dao có thể bị quá tải, sứt mẻ hoặc gãy.
Nếu lượng chạy dao quá nhỏ, lưỡi cắt có thể không tạo phoi hiệu quả trong một số điều kiện, dẫn đến hiện tượng cọ xát, sinh nhiệt và mài mòn không mong muốn.
Hai thông số cần quan tâm là:
- Lượng chạy dao trên mỗi răng (fz): Lượng dịch chuyển của dao tương ứng với mỗi răng cắt đi qua phôi.
- Chiều sâu cắt (ap, ae): Lần lượt thể hiện chiều sâu cắt theo trục dao và chiều rộng cắt hướng kính trong các ứng dụng phay thông dụng.
Lượng chạy dao phút có thể được tính theo công thức:
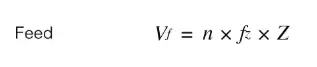
Trong đó:
- Vf: Lượng chạy dao phút, đơn vị mm/phút.
- n: Tốc độ trục chính, đơn vị vòng/phút.
- z: Số răng cắt của dao.
- fz: Lượng chạy dao trên mỗi răng, đơn vị mm/răng.
Để kéo dài tuổi thọ dao phay, nên thiết lập lượng chạy dao và chiều sâu cắt phù hợp với khuyến nghị của nhà sản xuất. Khi thay đổi chiều dài nhô dao, kiểu ăn dao hoặc điều kiện gá đặt, cần đánh giá lại tải cắt thay vì sử dụng máy móc một bộ thông số cho mọi trường hợp.
2.5. Độ cứng vững của máy, cán dao và đồ gá
Độ cứng vững của toàn bộ hệ thống gia công có ảnh hưởng trực tiếp đến độ ổn định của lưỡi cắt. Hệ thống bao gồm máy CNC, trục chính, bầu kẹp, cán dao, dao phay, đồ gá và chi tiết gia công.
Nếu hệ thống có độ cứng vững thấp, dao nhô quá dài hoặc độ đảo lớn, quá trình cắt có thể xuất hiện rung động. Rung động làm tải trọng trên lưỡi cắt thay đổi liên tục, gây mòn không đều, sứt mẻ và giảm chất lượng bề mặt.
Một số biện pháp kiểm soát gồm:
- Chọn cán dao và bầu kẹp phù hợp với kích thước chuôi dao.
- Giảm chiều dài nhô dao trong giới hạn cho phép.
- Kiểm tra độ đảo của dao và tình trạng bề mặt kẹp.
- Đảm bảo phôi được gá chắc chắn.
- Kiểm tra tình trạng trục chính, ổ trục và các bộ phận liên quan khi xuất hiện rung động bất thường.
Trong gia công hốc sâu hoặc các vị trí khó tiếp cận, chiều dài nhô dao thường phải tăng. Khi đó, cần lựa chọn loại dao phù hợp và điều chỉnh chế độ cắt để hạn chế rung động.
2.6. Tưới nguội, bôi trơn và khả năng thoát phoi
Nhiệt và phoi tích tụ tại vùng cắt có thể làm giảm tuổi thọ dao phay. Tùy theo vật liệu phôi, loại dao và phương pháp gia công, hệ thống tưới nguội hoặc cấp khí có thể hỗ trợ kiểm soát nhiệt, bôi trơn và đưa phoi ra khỏi vùng cắt.
Khả năng thoát phoi đặc biệt quan trọng khi phay rãnh, gia công hốc sâu hoặc cắt vật liệu tạo phoi dài. Nếu phoi bị kẹt và tiếp tục bị cắt lại, lực cắt có thể tăng, bề mặt chi tiết bị ảnh hưởng và lưỡi dao có nguy cơ hư hỏng.
Để cải thiện điều kiện thoát phoi, cần:
- Chọn dao có rãnh thoát phoi phù hợp với vật liệu gia công.
- Đảm bảo phoi được đưa ra khỏi vùng cắt hiệu quả.
- Sử dụng tưới nguội, cấp khí hoặc phương pháp bôi trơn theo khuyến nghị cho từng ứng dụng.
- Kiểm tra tình trạng tắc nghẽn vòi phun và lưu lượng dung dịch khi sử dụng tưới nguội.
- Tránh thay đổi đột ngột phương pháp làm mát đối với những ứng dụng dao yêu cầu điều kiện nhiệt ổn định.
Không phải mọi ứng dụng đều cần cùng một phương pháp làm mát. Cần tuân thủ hướng dẫn của nhà sản xuất dao và dung dịch gia công.
3. Dấu hiệu nhận biết dao phay đã bị mòn
Theo dõi tình trạng lưỡi cắt giúp phát hiện sớm hiện tượng mài mòn và hạn chế các lỗi gia công. Một số dấu hiệu thường gặp gồm:
Mòn mặt sau: Bề mặt phía sau lưỡi cắt xuất hiện vùng mòn do ma sát với bề mặt đã gia công.
Mẻ hoặc nứt lưỡi cắt: Có thể liên quan đến tải cắt quá lớn, rung động, va đập hoặc điều kiện gia công không phù hợp.
Bề mặt gia công xấu: Chi tiết xuất hiện vết xước, độ nhám tăng hoặc bề mặt không đồng đều.
Tiếng cắt và rung động bất thường: Có thể do dao bị mòn, độ đảo lớn, gá đặt thiếu cứng vững hoặc chế độ cắt không phù hợp.
Sai lệch kích thước: Kích thước chi tiết thay đổi do mòn dao, biến dạng nhiệt hoặc các yếu tố khác của hệ thống gia công.
Các dấu hiệu này không phải lúc nào cũng xuất phát riêng từ dao. Vì vậy, cần kiểm tra cả dao, máy, đồ gá và thông số cắt trước khi đưa ra kết luận.
4. Cách kéo dài tuổi thọ dao phay khi gia công CNC
Để duy trì tuổi thọ dao phay ổn định, doanh nghiệp nên xây dựng quy trình kiểm soát dụng cụ cắt thay vì chỉ thay dao khi xảy ra sự cố.
Bước 1: Chọn đúng dao theo vật liệu
Xác định vật liệu phôi, độ cứng và yêu cầu bề mặt để chọn loại dao, lớp phủ và hình học lưỡi cắt phù hợp.
Bước 2: Thiết lập chế độ cắt theo khuyến nghị
Tham khảo tốc độ cắt, lượng chạy dao trên mỗi răng, chiều sâu cắt và chiều rộng cắt từ tài liệu kỹ thuật của nhà sản xuất. Sau đó, điều chỉnh theo điều kiện máy và thực tế gia công.
Bước 3: Kiểm tra hệ thống kẹp dao
Đảm bảo cán dao được kẹp đúng cách, độ đảo nằm trong giới hạn phù hợp và chiều dài nhô dao không vượt quá mức cần thiết.
Bước 4: Kiểm soát phoi và nhiệt
Lựa chọn phương pháp thoát phoi, tưới nguội hoặc cấp khí phù hợp với vật liệu và ứng dụng. Theo dõi hiện tượng phoi kẹt, bám dính hoặc tích tụ trong vùng gia công.
Bước 5: Theo dõi tuổi thọ dao bằng dữ liệu
Ghi nhận thời gian cắt, số chi tiết gia công, tình trạng mòn và chất lượng bề mặt. Dữ liệu này giúp xác định thời điểm kiểm tra hoặc thay dao phù hợp, hạn chế việc tiếp tục sử dụng dao đã không còn đáp ứng yêu cầu.
Bước 6: Bảo quản và sử dụng dao đúng cách
Tránh va đập lưỡi cắt, bảo quản dao ở nơi sạch và khô, đồng thời kiểm tra dao trước khi lắp vào máy. Không tiếp tục sử dụng dao có dấu hiệu nứt hoặc hư hỏng ảnh hưởng đến an toàn gia công.
5. Câu hỏi thường gặp về tuổi thọ dao phay
Tuổi thọ dao phay thường kéo dài bao lâu?
Không có một con số cố định cho mọi loại dao phay. Tuổi thọ phụ thuộc vào vật liệu dao, lớp phủ, vật liệu phôi, chế độ cắt, độ cứng vững của hệ thống và tiêu chí đánh giá mòn. Cách phù hợp là theo dõi dữ liệu thực tế trong từng ứng dụng.
Tăng tốc độ cắt có làm dao nhanh mòn hơn không?
Tốc độ cắt tăng thường làm nhiệt độ vùng cắt tăng và có thể thúc đẩy một số cơ chế mài mòn. Tuy nhiên, ảnh hưởng thực tế còn phụ thuộc vào vật liệu dao, lớp phủ, vật liệu phôi và các thông số cắt khác. Nên sử dụng dải thông số được nhà sản xuất khuyến nghị.
Vì sao dao phay nhanh bị mẻ lưỡi?
Các nguyên nhân có thể gồm tải cắt quá lớn, rung động, độ đảo dao, va đập khi vào phôi, phoi bị kẹt hoặc lựa chọn loại dao chưa phù hợp. Cần kiểm tra toàn bộ điều kiện gia công trước khi thay đổi thông số.
Làm thế nào để biết thời điểm cần thay dao phay?
Có thể dựa trên giới hạn mài mòn, chất lượng bề mặt, độ chính xác kích thước và dữ liệu tuổi thọ đã ghi nhận. Trong sản xuất hàng loạt, nên xây dựng tiêu chí thay dao rõ ràng cho từng nguyên công để duy trì chất lượng ổn định.
6. Kết luận
Tuổi thọ dao phay phụ thuộc vào nhiều yếu tố, trong đó quan trọng nhất là vật liệu gia công, vật liệu và lớp phủ dao, tốc độ cắt, lượng chạy dao, độ cứng vững của hệ thống và điều kiện thoát phoi, làm mát.
Muốn sử dụng dao hiệu quả, cần lựa chọn đúng dụng cụ cắt, thiết lập thông số phù hợp và theo dõi tình trạng dao trong suốt quá trình gia công. Việc kiểm soát đồng bộ những yếu tố này giúp duy trì chất lượng chi tiết, hạn chế sự cố và tối ưu chi phí dụng cụ cắt trong sản xuất CNC.
Nếu doanh nghiệp đang tìm kiếm giải pháp dao phay cho từng loại vật liệu và nguyên công, hãy tham khảo danh mục dao cụ CNC của Skyrex Việt Nam để lựa chọn sản phẩm phù hợp với nhu cầu gia công thực tế.
CÔNG TY TNHH SKYREX VIỆT NAM
Tên quốc tế SKYREX VIET NAM COMPANY LIMITED
Tên viết tắt SKYREX VIET NAM CO.,LTD
Mã số thuế: 0318256807
Địa chỉ: 129/15/10 Trương Văn Hải, Tăng Nhơn Phú B, TP Thủ Đức, TP HCM
Điện thoại: 090 676 9982 – Ms Thảo Tools CNC
Email: skyrexvietnam@gmail.com | ad.skyrex@gmail.com
Tham khảo thêm các kênh tại:
 |
𝑺𝒉𝒐𝒑𝒆𝒆 𝑺𝒌𝒚𝒓𝒆𝒙 𝑽𝑵: https://shopee.vn/skyrexvietnam_123 |
|
𝑺𝒉𝒐𝒑𝒆𝒆 𝑺𝒌𝒚𝒓𝒆𝒙 𝑽𝒊𝒆̣̂𝒕 𝑵𝒂𝒎: https://shopee.vn/skyrexvietnam_03 |
 |
𝑻𝒊𝒌𝒕𝒐𝒌 𝑺𝒉𝒐𝒑: https://www.tiktok.com/@skyrexvn |
 |
Fanpage 1: https://www.facebook.com/profile.php?id=61575623073099
Liên hệ trực tiếp nick: https://www.facebook.com/profile.php?id=61555163792533 |
|
Liên hệ trực tiếp nick: https://www.facebook.com/SkyrexVietNam/
|