
 Mũi khoan (Drill)
 Mũi Phay (Endmill)
 Mũi Taro (Tap)
 Mũi doa (Reamer)
 Chíp (Insert)
 Cán dao
 Đầu kẹp dao
 Dụng cụ đo kiểm
 Dụng cụ gá kẹp
 Máy công cụ
 Mỡ taro
 Phụ kiện cơ khí
Lớp phủ mảnh insert YG-1
Lớp phủ mảnh insert YG-1 là yếu tố quan trọng ảnh hưởng đến khả năng chống mài mòn, chịu nhiệt, chống bám dính và tuổi thọ của mảnh dao trong quá trình gia công CNC. Tùy theo vật liệu phôi, tốc độ cắt và điều kiện gia công liên tục hay gián đoạn, người vận hành cần lựa chọn grade phù hợp để đạt hiệu quả gia công tốt nhất.
YG-1 là thương hiệu dụng cụ cắt công nghiệp cung cấp nhiều dòng mảnh insert dành cho tiện, phay, cắt rãnh và các ứng dụng gia công kim loại khác. Danh mục của hãng có những grade sử dụng công nghệ phủ CVD, PVD, DLC và cả grade không phủ, phục vụ các nhóm vật liệu như thép, thép không gỉ, gang, hợp kim chịu nhiệt và kim loại màu.
Vậy các lớp phủ trên mảnh insert YG-1 có đặc điểm gì? Làm thế nào để chọn đúng grade cho từng ứng dụng? Hãy cùng tìm hiểu chi tiết trong bài viết dưới đây.
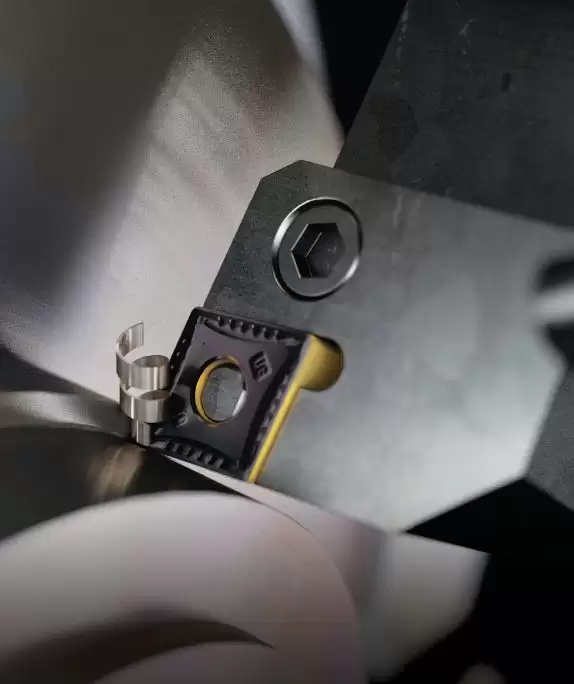
1. Lớp phủ mảnh insert YG-1 là gì?
Lớp phủ mảnh insert là một hoặc nhiều lớp vật liệu được tạo trên bề mặt mảnh dao nhằm cải thiện các đặc tính làm việc trong quá trình cắt gọt kim loại.
Phần lớn mảnh insert carbide được cấu tạo từ nền carbide xi măng, kết hợp với lớp phủ được thiết kế theo mục đích sử dụng. Nền dao cung cấp độ cứng và độ bền cần thiết, trong khi lớp phủ giúp tăng khả năng chống mài mòn, chịu nhiệt hoặc hạn chế hiện tượng vật liệu phôi bám lên lưỡi cắt.
Ở YG-1, cần phân biệt hai khái niệm:
- Coating: Công nghệ hoặc vật liệu lớp phủ, chẳng hạn CVD, PVD và DLC.
- Grade: Mã cấp dao được nhà sản xuất thiết kế cho một nhóm ứng dụng cụ thể, bao gồm đặc tính nền dao và hệ lớp phủ nếu có.
Vì vậy, hai mảnh insert có lớp phủ tương tự chưa chắc có hiệu suất giống nhau. Cấu trúc nền, độ dày lớp phủ, xử lý bề mặt và hình học lưỡi cắt đều có thể ảnh hưởng đến kết quả gia công.
2. Tại sao lớp phủ quan trọng trong gia công CNC?
Trong quá trình tiện hoặc phay CNC, lưỡi cắt phải chịu áp lực cơ học, ma sát và nhiệt độ cao. Khi gia công vật liệu cứng hoặc cắt ở tốc độ cao, các yếu tố này có thể khiến lưỡi cắt bị mòn nhanh, sứt mẻ hoặc biến dạng.
Lựa chọn đúng lớp phủ mang lại một số lợi ích:
Tăng khả năng chống mài mòn: Giúp hạn chế sự hao mòn tại mặt trước và mặt sau của lưỡi cắt.
Cải thiện khả năng chịu nhiệt: Một số hệ lớp phủ phù hợp với điều kiện nhiệt độ cao, hỗ trợ gia công ở tốc độ cắt lớn.
Hạn chế bám dính vật liệu: Với những vật liệu có xu hướng dính vào lưỡi cắt, lớp phủ phù hợp có thể giảm hiện tượng lẹo dao và cải thiện độ ổn định của quá trình cắt.
Kéo dài tuổi thọ dụng cụ: Khi kết hợp đúng grade, hình học dao và thông số cắt, doanh nghiệp có thể giảm tần suất thay insert và hạn chế thời gian dừng máy.
Tuy nhiên, lớp phủ không phải yếu tố duy nhất quyết định hiệu suất. Nếu chọn sai grade hoặc sử dụng thông số cắt không phù hợp, mảnh insert vẫn có thể hỏng sớm.
3. Các lớp phủ và công nghệ phủ phổ biến trên mảnh insert YG-1
3.1. CVD – Chemical Vapor Deposition
CVD là phương pháp phủ lắng đọng hóa học từ pha hơi. Quá trình này tạo lớp vật liệu phủ trên bề mặt nền dao thông qua phản ứng hóa học trong điều kiện sản xuất được kiểm soát.
Trong danh mục mảnh insert tiện YG-1, một số grade CVD sử dụng tổ hợp TiCN và Al₂O₃.
Đặc điểm thường gặp của hệ phủ này:
- Khả năng chống mài mòn tốt.
- Khả năng chịu nhiệt phù hợp với nhiều ứng dụng gia công công nghiệp.
- Có thể hỗ trợ gia công ở tốc độ cao tùy theo thiết kế grade.
- Phù hợp với một số ứng dụng tiện thép và gia công gang.
Ví dụ, YG-1 công bố grade YG1001 sử dụng lớp phủ CVD TiCN–Al₂O₃, hướng đến gia công gang ổn định. Grade YG1010 cũng sử dụng hệ phủ này và được định hướng cho gia công gang.
CVD không mặc nhiên phù hợp với mọi ứng dụng. Khi gia công gián đoạn hoặc điều kiện cắt có va đập lớn, cần đánh giá thêm độ dai của nền dao và khả năng chống sứt mẻ của grade.
3.2. PVD – Physical Vapor Deposition
PVD là phương pháp phủ lắng đọng vật lý từ pha hơi. Công nghệ này được sử dụng để tạo lớp phủ mỏng trên bề mặt dụng cụ cắt.
Một số hệ phủ PVD được sử dụng trên insert YG-1 gồm TiAlN và TiAlSiN.
Đặc điểm thường gặp:
- Hỗ trợ tăng khả năng chống mài mòn.
- Có thể phù hợp với các ứng dụng cần lưỡi cắt sắc hoặc gia công gián đoạn, tùy thiết kế sản phẩm.
- Được sử dụng trên nhiều grade tiện thép không gỉ và hợp kim chịu nhiệt.
- Hiệu quả thực tế phụ thuộc vào nền dao, hệ phủ và chế độ gia công.
Ví dụ, grade YG801 của YG-1 sử dụng công nghệ phủ PVD TiAlN, được định hướng cho gia công thép carbon ở tốc độ cắt thấp. Các grade YG211 và YG213 cũng sử dụng PVD TiAlN cho những ứng dụng gia công thép không gỉ.
Đối với gia công hợp kim chịu nhiệt, YG-1 công bố grade YG401 sử dụng PVD TiAlSiN. Grade này được thiết kế nhằm tăng khả năng chống mài mòn trong các ứng dụng gia công hợp kim chịu nhiệt.
Lưu ý: Không nên chỉ dựa vào tên vật liệu phủ để kết luận grade nào tốt hơn. Cần so sánh điều kiện ứng dụng được nhà sản xuất khuyến nghị.
3.3. DLC – Diamond-Like Carbon
DLC là lớp phủ carbon có tính chất gần với kim cương ở một số khía cạnh. Trong dụng cụ cắt, DLC thường được quan tâm nhờ khả năng giảm ma sát và hạn chế vật liệu bám dính trong những ứng dụng phù hợp.
YG-1 công bố grade YG100 sử dụng lớp phủ DLC, hướng đến gia công nhôm và các kim loại màu.
Một số lợi ích của hệ phủ DLC trong ứng dụng thích hợp:
- Hạn chế xu hướng hình thành lẹo dao khi gia công vật liệu dễ bám dính.
- Hỗ trợ giảm ma sát tại vùng tiếp xúc.
- Có thể cải thiện tuổi thọ dao khi gia công các hợp kim màu có tính bám dính.
Tuy nhiên, không nên mặc định DLC là lựa chọn tốt nhất cho tất cả vật liệu. Đối với từng loại nhôm, hợp kim đồng hoặc vật liệu màu khác, cần kiểm tra khuyến nghị ứng dụng của grade cụ thể.
3.4. TiCN – Titanium Carbonitride
TiCN là titanium carbonitride, một loại vật liệu thường được sử dụng trong hệ lớp phủ dụng cụ cắt.
TiCN có thể góp phần tăng khả năng chống mài mòn và được ứng dụng trong các hệ phủ nhiều lớp. Trên một số grade insert YG-1, TiCN kết hợp với Al₂O₃ trong hệ phủ CVD.
Ví dụ, grade YG3020 được YG-1 công bố sử dụng hệ phủ CVD TiCN–Al₂O₃ và được định hướng cho các ứng dụng gia công thép thông thường.
Điểm quan trọng là TiCN không nhất thiết là lớp phủ độc lập trên mọi mảnh dao. Khi đọc catalogue, cần xem đầy đủ cấu trúc lớp phủ được ghi cho từng grade thay vì chỉ tìm một thành phần riêng lẻ.
3.5. Al₂O₃ – Aluminum Oxide
Al₂O₃, hay nhôm oxit, là vật liệu được sử dụng trong một số hệ phủ CVD của dụng cụ cắt.
Vật liệu này có khả năng chịu nhiệt và đóng vai trò quan trọng trong những hệ phủ hướng đến gia công ở nhiệt độ cao.
Trên các grade insert YG-1 sử dụng tổ hợp CVD TiCN–Al₂O₃, lớp Al₂O₃ góp phần tăng khả năng chống mài mòn và hỗ trợ gia công trong những điều kiện được thiết kế.
Chẳng hạn, YG1001 được giới thiệu với lớp Al₂O₃ dày nhằm cải thiện khả năng chống mài mòn khi gia công gang ở tốc độ cao, bao gồm cả một số ứng dụng cắt khô.
Cần lưu ý rằng TiCN và Al₂O₃ trong trường hợp này là các thành phần của hệ lớp phủ, không phải hai lựa chọn grade độc lập để thay thế tùy ý.
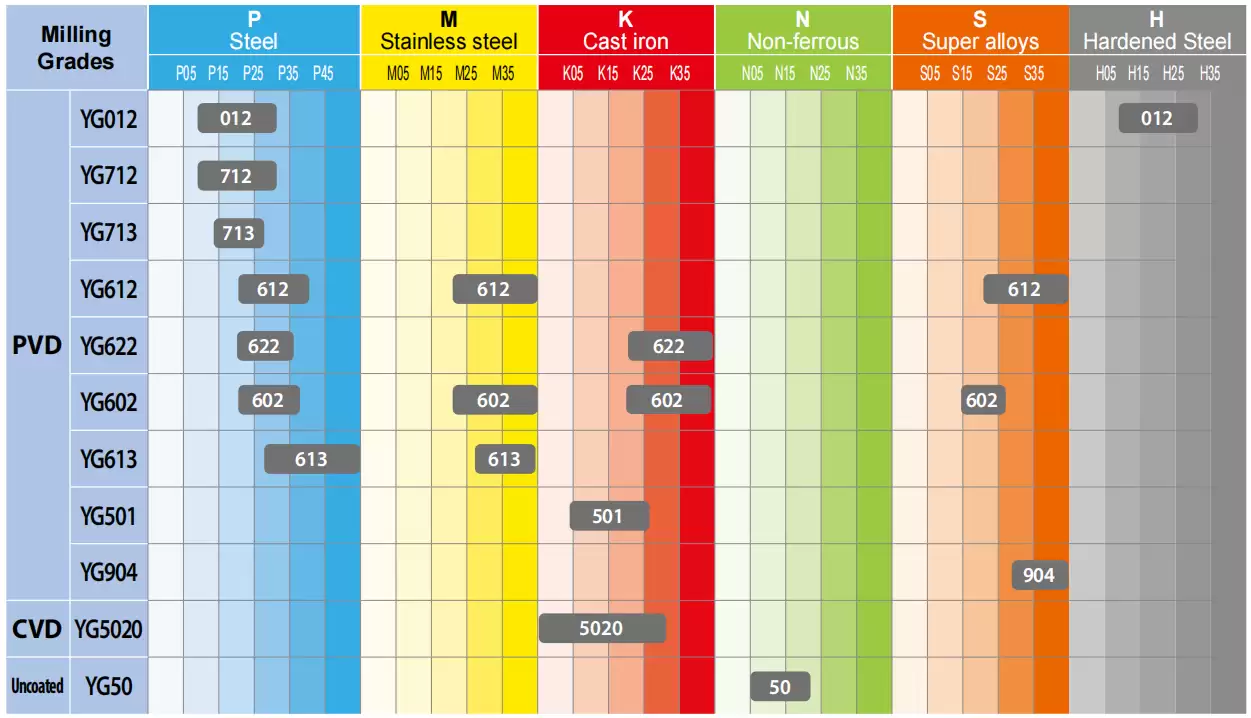
| MÃ LỚP PHỦ | CÔNG NGHỆ PHỦ | ỨNG DỤNG |
| YG012 | 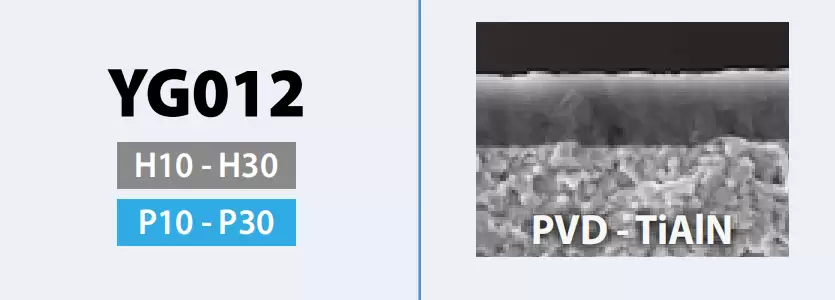 |
Cấp vật liệu phay tối ưu dành cho thép đã qua xử lý nhiệt (thép đã tôi) • Sử dụng lớp phủ PVD chịu oxy hóa cực tốt và nền vật liệu không bị nứt gãy • Hiệu suất cắt tuyệt vời cho các ứng dụng gia công khuôn mẫu |
| YG712 | 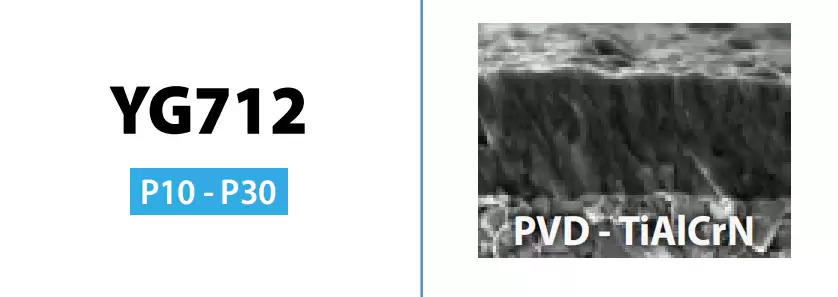 |
Cấp vật liệu phay dành cho ứng dụng gia công thép ở dải tốc độ trung bình • Khả năng chống mài mòn vượt trội và độ dai tuyệt vời trong quá trình gia công tốc độ cao • Lớp phủ có độ cứng cao và khả năng chống oxy hóa tốt |
| YG713 | 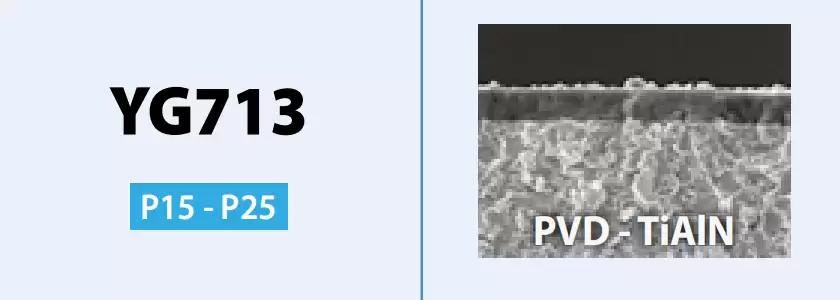 |
Cấp vật liệu phay dành cho ứng dụng gia công thép thông dụng • Cấu trúc đa lớp TiAlN mang lại khả năng chống mòn hố và mòn sườn ưu việt hơn • Hạt carbide mịn kết hợp với nền vật liệu có đặc tính cân bằng |
| YH622 | 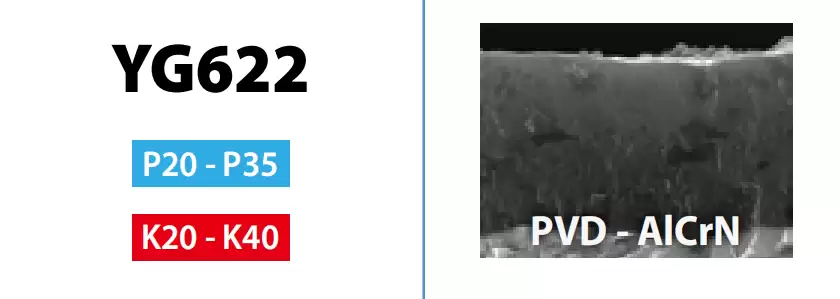 |
Cấp vật liệu tối ưu cho thép hợp kim cao hoặc thép đã tôi cứng trước Đặc biệt hiệu quả nhờ độ cứng ở nhiệt độ cao và khả năng chống oxy hóa khi gia công tốc độ cao |
| YG612 | 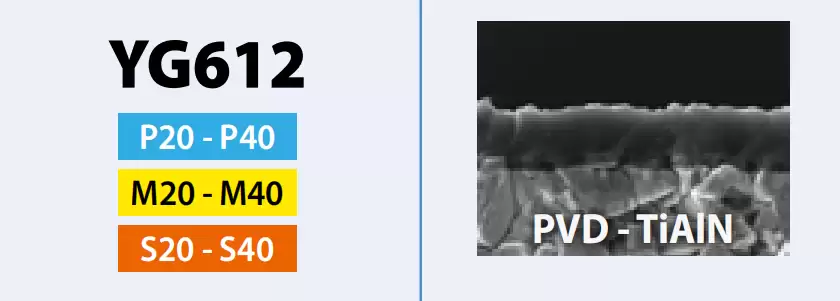 |
Cấp vật liệu chuyên dụng với lớp phủ đa lớp kích thước nano, có khả năng chống mài mòn và chống sứt mẻ cao • Lớp phủ đa lớp kích thước nano đặc biệt giúp ngăn ngừa vết nứt và đảm bảo tuổi thọ dụng cụ ổn định, có thể dự đoán được • Mác vật liệu đa năng đặc biệt mang lại tuổi thọ dụng cụ ổn định trên mọi loại vật liệu gia công |
| YH602 | 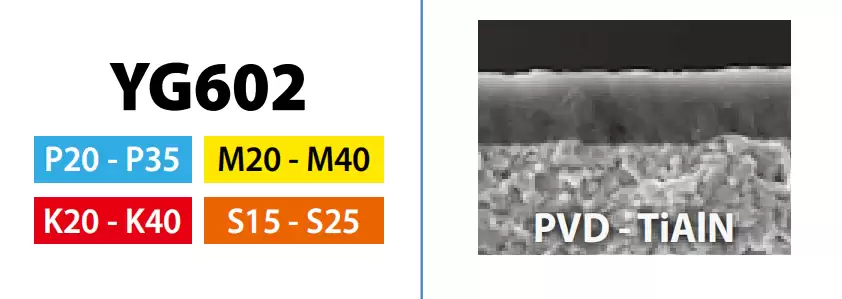 |
Cấp vật liệu đa năng cho các ứng dụng phay thông dụng • Lớp phủ PVD siêu đặc với độ bền và khả năng chịu nhiệt tối ưu • Nền vật liệu kích thước hạt dưới-micron (sub-micron) được thiết kế cho các ứng dụng đòi hỏi khắt khe |
| YG613 | 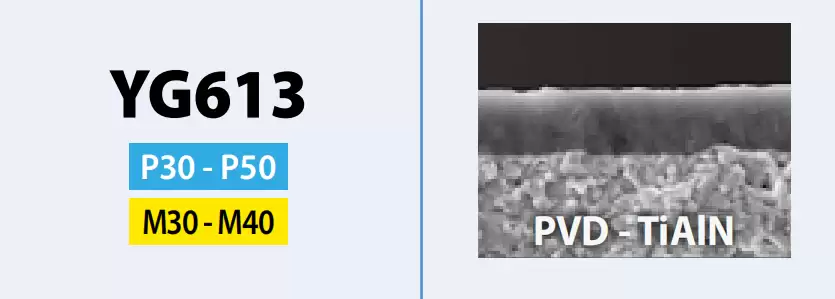 |
Cấp vật liệu phay dành cho gia công thép không gỉ • Lớp phủ mới có đặc tính bôi trơn giúp ngăn ngừa hiện tượng bám dính phôi (built-up edge), kết hợp với nền vật liệu hạt siêu mịn có độ dai cao. • Nền vật liệu có độ dai vượt trội mang lại hiệu suất cắt tuyệt vời khi gia công thép không gỉ. |
| YG501 | 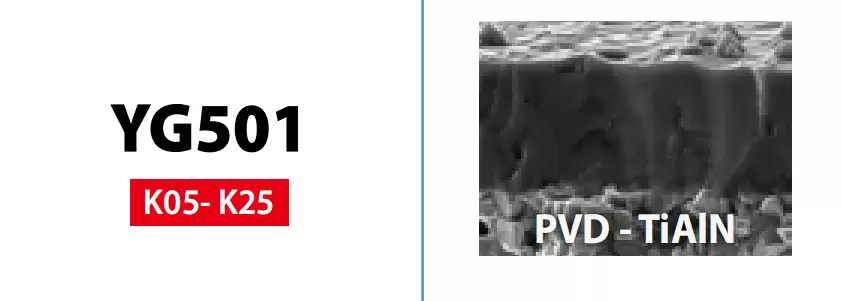 |
Cấp vật liệu phay cứng dành cho gang • Nền vật liệu được thiết kế đặc biệt để chịu mài mòn cao • Khả năng chống mài mòn tuyệt vời trong ứng dụng phay gang |
| YG5020 | 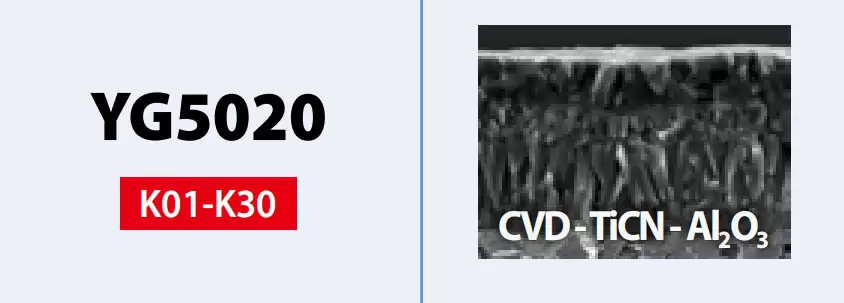 |
Cấp vật liệu phay phủ CVD dành cho gang • Lớp phủ CVD mang lại khả năng chống mài mòn tuyệt vời • Độ dai được cải thiện giúp chống sứt mẻ |
| YG904 | 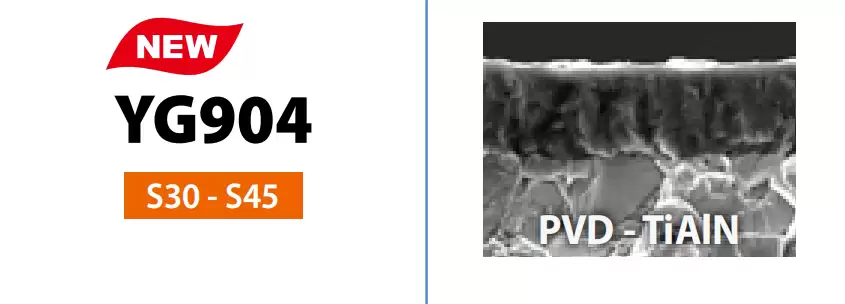 |
Hiệu suất vượt trội khi gia công HRSA (siêu hợp kim chịu nhiệt) • Lớp nền được phát triển mới giúp tăng cường khả năng chống mẻ và gãy vỡ • Công nghệ phủ PVD hiệu suất cao đảm bảo khả năng chống mài mòn tuyệt vời khi gia công HRSA |
| YG50 |  |
Cấp vật liệu phay không phủ dành cho nhôm • Nền carbide hạt siêu mịn giúp chống mài mòn cao • Ngăn ngừa hiện tượng bám dính phoi (BUE), mang lại bề mặt gia công sáng bóng |
| YG1010 | 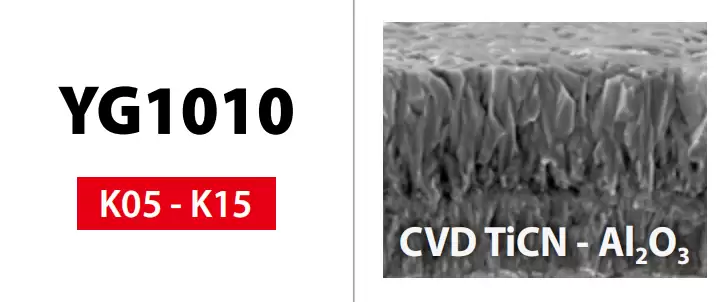 |
Lựa chọn hàng đầu cho vật liệu gang • Cấu trúc lớp phủ hiệu quả cho phép gia công tốc độ cao • Quy trình xử lý sau phủ đặc biệt giúp tăng cường khả năng chống sứt mẻ |
| YG1001 | 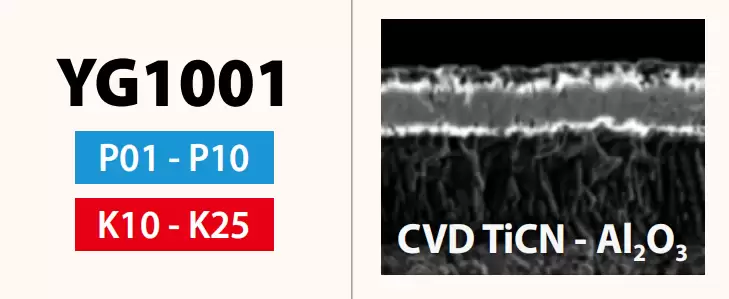 |
Gia công ổn định vật liệu gang • Lớp nền được thiết kế đặc biệt để chịu mài mòn cao • Lớp Al2O3 dày đảm bảo khả năng chống mài mòn tốt ở tốc độ cắt cao, bao gồm cả gia công khô |
| YG3010 | 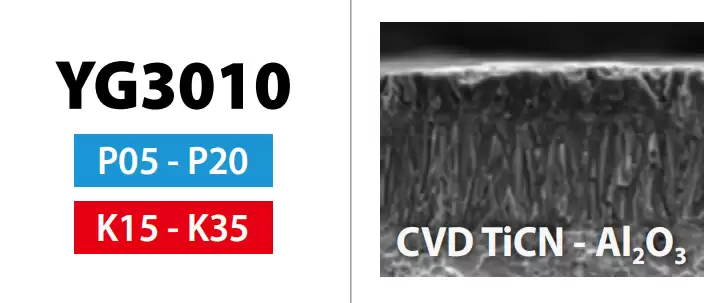 |
Lựa chọn hàng đầu cho gia công tinh thép và gang dẻo • Gia công tinh và gia công nhẹ thép trong điều kiện ổn định • Công nghệ phủ Al2O3 mới cùng độ nhẵn bề mặt vượt trội giúp tăng khả năng chống mài mòn và chống sứt mẻ |
| YG3015 | 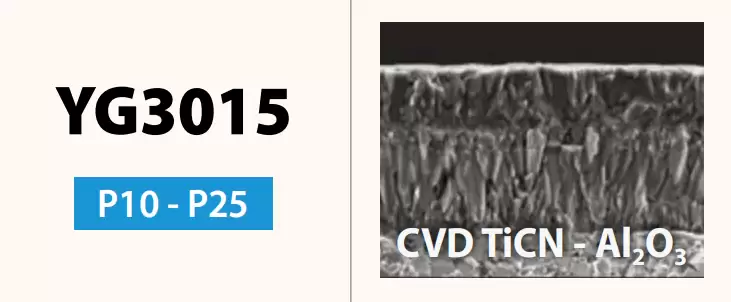 |
Hiệu suất cân bằng cho quá trình cắt liên tục • Khả năng chống mài mòn cao và độ dai được cải thiện giúp đảm bảo năng suất cao và giảm thiểu sự cố |
| YG3115 | 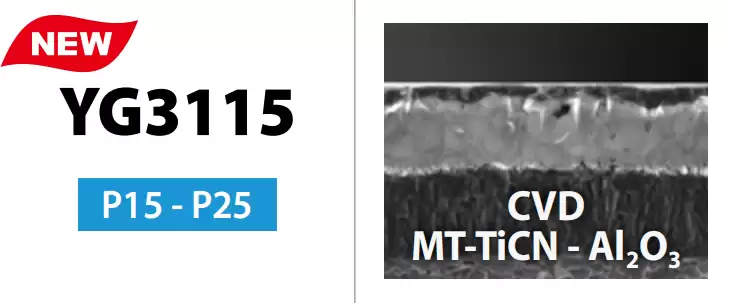 |
Lựa chọn hàng đầu cho tốc độ cắt cao khi gia công thép • Phù hợp cho sản xuất hàng loạt nhờ tuổi thọ dụng cụ ổn định và có thể dự đoán trước • Giảm thiểu hiện tượng bám dính phoi (built-up edge) nhờ công nghệ xử lý bề mặt mới khi gia công thép thường, thép cacbon thấp và thép hợp kim cacbon thấp • Lựa chọn tối ưu cho cả phương pháp cắt liên tục và cắt gián đoạn |
| YG3020 | 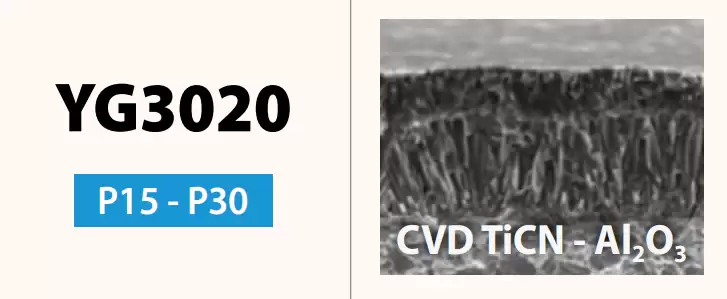 |
Lớp lựa chọn đầu tiên cho ứng dụng thép thông thường • Chất nền được thiết kế đặc biệt để có độ dẻo dai tốt • Độ mịn bề mặt tuyệt vời làm tăng khả năng chống mài mòn và độ tin cậy |
| YG3030 | 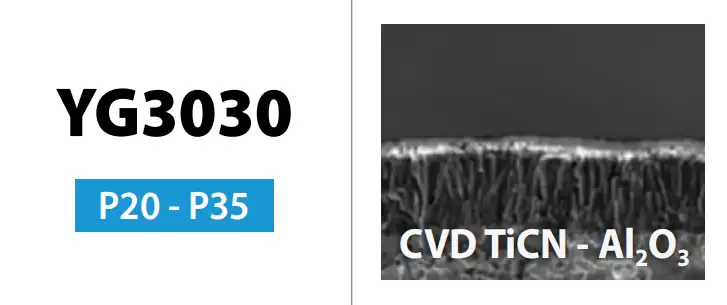 |
Gia công cắt gián đoạn trên thép và thép không gỉ • Lớp nền chuyên dụng cho gia công thô nặng trên thép cacbon thấp và thép hợp kim cacbon thấp • Công nghệ Al2O3 mới cùng quy trình xử lý bề mặt được tối ưu hóa giúp đạt được sự cân bằng lý tưởng giữa khả năng chống mài mòn và khả năng chống mẻ lưỡi cắt |
| YG801 | 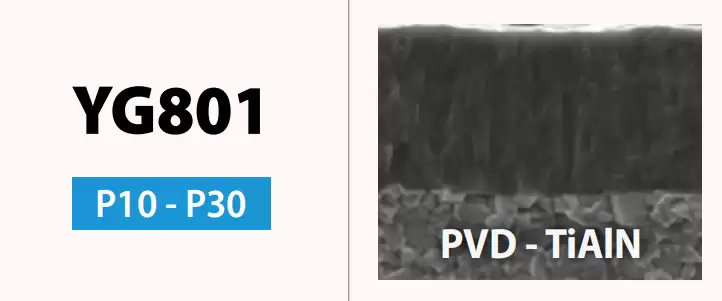 |
Dành cho thép carbon với tốc độ cắt thấp • Khuyên dùng cho thép cacbon thấp và ứng dụng doa • Vật liệu nền và lớp phủ PVD đặc biệt mang lại khả năng chống mài mòn tuyệt vời |
| YG2025 | 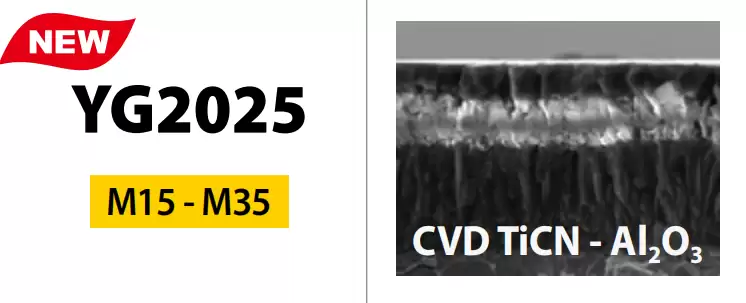 |
Cấp vật liệu CVD dùng cho gia công thép không gỉ ở tốc độ cắt cao • Sử dụng nền carbide và lớp phủ mới • Sự kết hợp tuyệt vời giữa khả năng chống mài mòn và khả năng chống sứt mẻ • Giảm thiểu hiện tượng bám dính phoi (built-up edge) nhờ quy trình xử lý bề mặt hoàn thiện |
| YG211 | 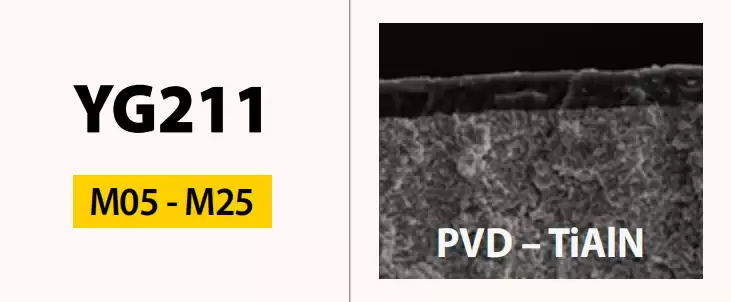 |
Cấp Vật liệu thép không gỉ có khả năng chống mài mòn cao • Gia công tinh thép không gỉ |
| YG213 | 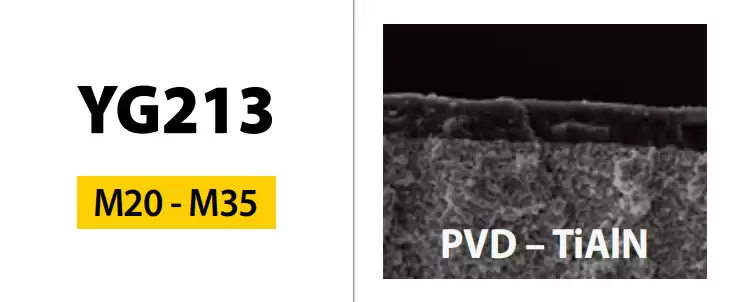 |
Cấp vật liệu ưu tiên cho gia công thép không gỉ ở tốc độ cắt thấp • Lựa chọn hàng đầu cho thép không gỉ khi gia công ở tốc độ cắt thấp • Dành cho dải tốc độ cắt từ trung bình đến thấp |
| YG214 | 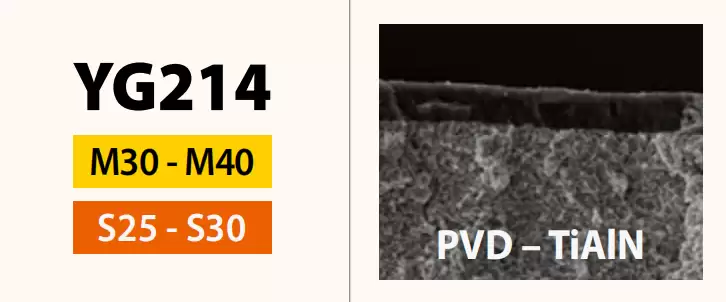 |
Gia công cắt gián đoạn nặng trên thép không gỉ • Dành cho gia công cắt gián đoạn nặng trên thép không gỉ • Giảm thiểu nguy cơ gãy vỡ do tác động cơ học hoặc mẻ lưỡi cắt |
| YG401 | 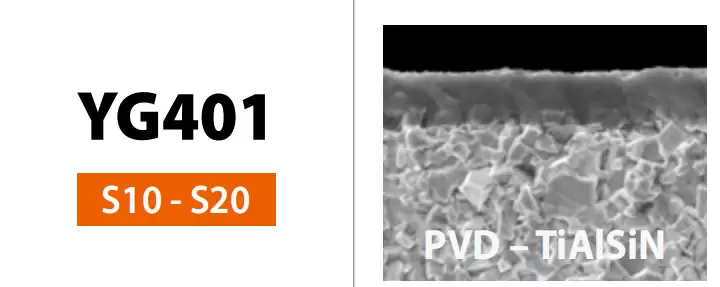 |
Cấp vật liệu phủ PVD dùng cho tiện hợp kim chịu nhiệt (HRSA) • Cấu trúc TiAlSiN chịu nhiệt cao, mang lại khả năng chống mài mòn tuyệt vời • Lớp phủ được cải tiến vượt trội giúp tăng cường khả năng chống khuyết tật tại vùng biên • Lớp phủ bề mặt trên cùng tạo độ nhẵn mịn và hiệu ứng bôi trơn |
| YT100 | 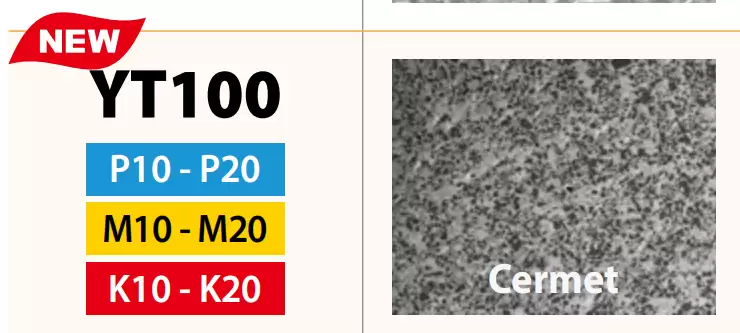 |
Cấp Cermet thế hệ mới • Tăng cường khả năng chống mài mòn và chống sứt mẻ • Khả năng chống gãy vỡ tuyệt vời • Chất lượng bề mặt vượt trội nhờ quy trình xử lý mép cắt đặc biệt |
| YG100 | 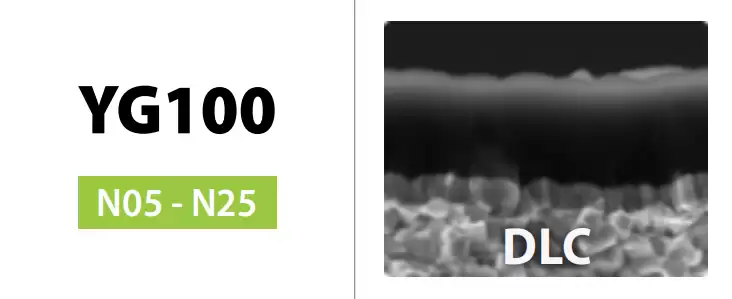 |
Lựa chọn hàng đầu cho gia công nhôm với lớp phủ DLC • Vật liệu carbide hạt siêu mịn (submicron) mang lại khả năng chống mài mòn cao • Lớp phủ DLC giúp giảm thiểu hiện tượng bám dính phoi (Built-up Edge) • Kéo dài tuổi thọ dụng cụ khi gia công các loại hợp kim màu có tính bám dính |
| YG10 | 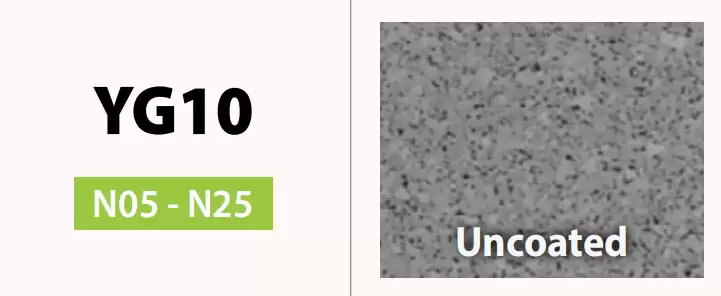 |
Cấp vật liệu không phủ dành cho nhôm thông dụng • Vật liệu nền là carbide kích thước hạt dưới mức micron, mang lại khả năng chống mài mòn cao • Bề mặt sáng bóng giúp ngăn ngừa hiện tượng bám dính phoi (built-up edge) |
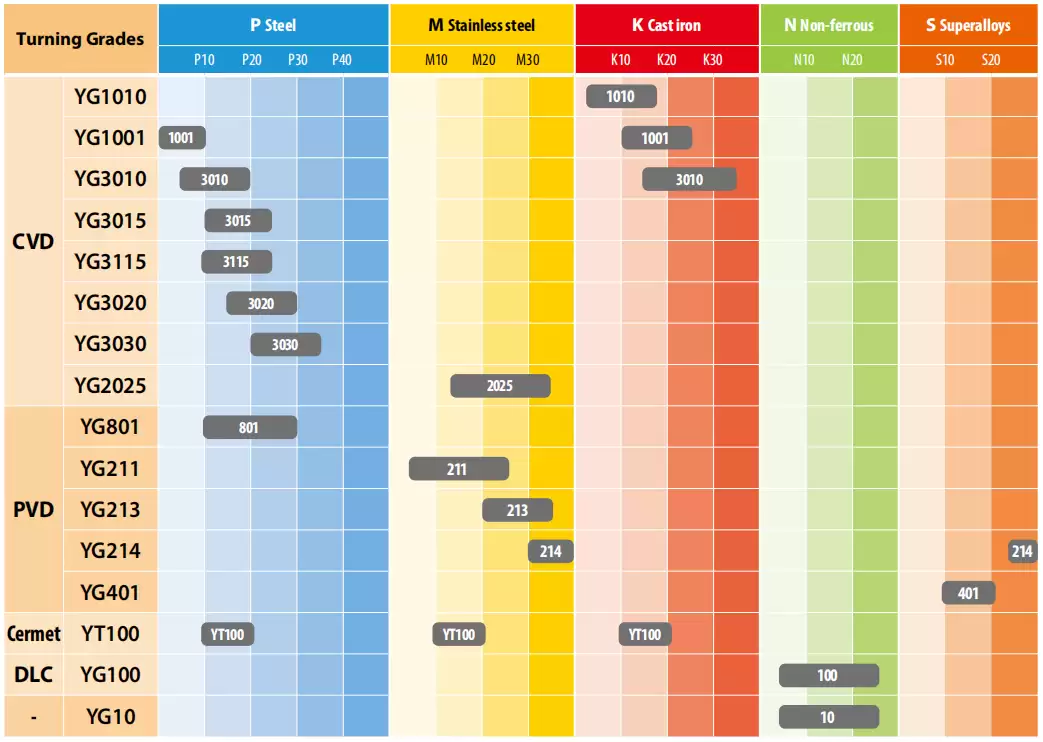
4. Bảng tham khảo grade insert YG-1 theo vật liệu
Bảng dưới đây tổng hợp một số grade tiện được nêu trong tài liệu sản phẩm YG-1. Đây là thông tin tham khảo, không phải danh sách toàn bộ sản phẩm hiện hành.
Nguồn tham khảo: Tài liệu YG-1 Indexable Inserts – Product Overview, phần Turning Grades, và thông tin sản phẩm chính thức của hãng. Hãy kiểm tra catalogue mới nhất trước khi đặt hàng vì mã grade, phạm vi ứng dụng và danh mục sản phẩm có thể thay đổi.
5. Cách chọn lớp phủ mảnh insert YG-1 phù hợp
Để lựa chọn grade hiệu quả, doanh nghiệp nên đánh giá đồng thời vật liệu phôi, điều kiện cắt và mục tiêu gia công.
Bước 1: Xác định nhóm vật liệu gia công
Theo hệ phân nhóm vật liệu ISO thường dùng trong ngành dụng cụ cắt:
- P – Thép: Cần grade có khả năng chống mài mòn và độ bền phù hợp với điều kiện tiện hoặc phay.
- M – Thép không gỉ: Cần chú ý khả năng chống bám dính, nhiệt cắt và độ ổn định của lưỡi cắt.
- K – Gang: Cần xem xét khả năng chống mài mòn, nhiệt và bụi phoi tùy loại gang.
- N – Kim loại màu: Với nhôm, cần đặc biệt quan tâm đến khả năng hạn chế lẹo dao và bám dính.
- S – Hợp kim chịu nhiệt: Cần grade chuyên dụng có khả năng chịu nhiệt và chống mài mòn phù hợp.
Đây là định hướng ban đầu. Vật liệu cụ thể, độ cứng phôi và trạng thái nhiệt luyện vẫn có thể làm thay đổi lựa chọn.
Bước 2: Xem xét điều kiện cắt liên tục hay gián đoạn
Gia công liên tục thường tạo tải cắt ổn định hơn. Trong khi đó, gia công gián đoạn có thể tạo va đập lặp lại lên lưỡi cắt.
Nếu gia công có va đập, bề mặt phôi không đồng đều hoặc cần phá lớp vỏ đúc, hãy ưu tiên đánh giá độ dai của nền dao và khả năng chống sứt mẻ, thay vì chỉ lựa chọn theo độ cứng lớp phủ.
Bước 3: Đánh giá tốc độ cắt và lượng chạy dao
Tốc độ cắt cao thường làm tăng nhiệt tại vùng cắt. Lượng chạy dao và chiều sâu cắt lại ảnh hưởng đến tải cơ học trên lưỡi dao.
Do đó, cần sử dụng thông số cắt khuyến nghị cho đúng mã insert, vật liệu và nguyên công. Không nên áp dụng một bộ thông số cho mọi grade chỉ vì chúng có cùng công nghệ phủ.
Bước 4: Kiểm tra mã grade trong catalogue
Trước khi mua, hãy xác minh:
- Mã grade chính xác.
- Vật liệu và nguyên công được khuyến nghị.
- Loại lớp phủ hoặc trạng thái không phủ.
- Hình dạng insert và mã bẻ phoi.
- Chế độ cắt đề xuất.
- Khả năng sử dụng với hệ thống gá dao hiện có.
Đây là bước quan trọng để tránh nhầm lẫn giữa các grade có hình thức bên ngoài tương tự.
Bước 5: Chạy thử và đánh giá hiệu quả
Khi thay grade, nên thử nghiệm trong điều kiện có thể kiểm soát. Theo dõi tuổi thọ lưỡi cắt, độ nhám bề mặt, kích thước chi tiết, thời gian gia công và chi phí trên mỗi chi tiết.
Một grade có giá mua cao hơn vẫn có thể mang lại hiệu quả kinh tế tốt nếu tăng tuổi thọ dao và giảm thời gian dừng máy. Tuy nhiên, kết quả cần được xác nhận bằng dữ liệu gia công thực tế.
6. Những lưu ý khi sử dụng mảnh insert YG-1
Để duy trì hiệu quả cắt gọt, cần lưu ý một số điểm sau:
Không chọn grade chỉ dựa vào màu sắc. Màu vàng, đen hoặc xám của bề mặt dao không đủ để xác định chính xác thành phần lớp phủ.
Không mặc định mọi insert đều có phủ. YG-1 có công bố grade YG10 không phủ dành cho gia công nhôm thông thường, bên cạnh grade YG100 sử dụng DLC.
Không nhầm lớp phủ với hình học dao. Góc cắt, hình dạng mảnh và thiết kế bẻ phoi cũng ảnh hưởng đến lực cắt, thoát phoi và chất lượng bề mặt.
Kiểm tra tình trạng lưỡi cắt định kỳ. Mòn mặt sau, mẻ lưỡi, biến dạng dẻo hoặc lẹo dao có thể là dấu hiệu cho thấy grade hay thông số cắt chưa phù hợp.
Tham khảo tài liệu hãng. Thông tin về grade và hệ phủ nên được đối chiếu với catalogue chính thức thay vì suy luận chỉ từ tên gọi hoặc thông tin truyền miệng.
7. Câu hỏi thường gặp về lớp phủ mảnh insert YG-1
Lớp phủ CVD và PVD khác nhau như thế nào?
CVD tạo lớp phủ thông qua phản ứng hóa học từ pha hơi, còn PVD sử dụng cơ chế lắng đọng vật lý từ pha hơi. Hai công nghệ có đặc điểm lớp phủ khác nhau và được ứng dụng trên các grade được thiết kế cho những điều kiện gia công riêng biệt.
Không có công nghệ nào luôn tốt hơn trong mọi trường hợp. Cần chọn theo vật liệu phôi, nguyên công và khuyến nghị của nhà sản xuất.
Gia công nhôm nên chọn insert YG-1 có phủ hay không phủ?
Điều này phụ thuộc vào loại nhôm, điều kiện cắt và yêu cầu bề mặt. YG-1 công bố YG100 sử dụng DLC cho nhôm và kim loại màu phù hợp, đồng thời YG10 là grade không phủ cho gia công nhôm thông thường.
Nên đối chiếu tài liệu ứng dụng trước khi quyết định.
Grade có phải là tên của lớp phủ không?
Không. Grade là mã cấp dao được thiết kế cho ứng dụng nhất định. Mã grade có thể đại diện cho tổ hợp đặc tính của nền dao, lớp phủ và xử lý bề mặt. Vì vậy, cần đọc thông tin kỹ thuật của từng mã cụ thể.
Làm sao biết grade nào phù hợp với thép không gỉ?
Hãy xác định loại thép không gỉ, độ cứng, điều kiện cắt liên tục hay gián đoạn và tốc độ gia công. Sau đó, đối chiếu các grade thuộc nhóm ứng dụng M trong catalogue YG-1. Những grade như YG211, YG213 và YG214 có định hướng ứng dụng khác nhau, vì vậy không nên thay thế cho nhau một cách tùy ý.
8. Kết luận
Lớp phủ mảnh insert YG-1 đóng vai trò quan trọng trong việc cải thiện khả năng chống mài mòn, chịu nhiệt và hạn chế bám dính trong gia công CNC. Các công nghệ như CVD, PVD và DLC được sử dụng cho những grade khác nhau nhằm đáp ứng nhu cầu gia công thép, thép không gỉ, gang, nhôm và hợp kim chịu nhiệt.
Tuy nhiên, lựa chọn đúng không chỉ nằm ở tên lớp phủ. Người dùng cần kết hợp thông tin grade, vật liệu phôi, hình học dao, chế độ cắt và điều kiện gia công thực tế để đạt hiệu quả tốt nhất.
Nếu doanh nghiệp đang tìm hiểu hoặc cần lựa chọn mảnh insert YG-1 cho máy tiện CNC, hãy tham khảo catalogue chính thức của hãng và đối chiếu mã sản phẩm trước khi đặt hàng.
Skyrex Việt Nam sẵn sàng hỗ trợ doanh nghiệp tìm hiểu dụng cụ cắt CNC, đối chiếu thông tin sản phẩm và lựa chọn giải pháp phù hợp với nhu cầu gia công.
CÔNG TY TNHH SKYREX VIỆT NAM
Tên quốc tế SKYREX VIET NAM COMPANY LIMITED
Tên viết tắt SKYREX VIET NAM CO.,LTD
Mã số thuế: 0318256807
Địa chỉ: 129/15/10 Trương Văn Hải, Tăng Nhơn Phú B, TP Thủ Đức, TP HCM
Điện thoại: 090 676 9982 – Ms Thảo Tools CNC
Email: skyrexvietnam@gmail.com | ad.skyrex@gmail.com
Tham khảo thêm các kênh tại:
 |
𝑺𝒉𝒐𝒑𝒆𝒆 𝑺𝒌𝒚𝒓𝒆𝒙 𝑽𝑵: https://shopee.vn/skyrexvietnam_123 |
|
𝑺𝒉𝒐𝒑𝒆𝒆 𝑺𝒌𝒚𝒓𝒆𝒙 𝑽𝒊𝒆̣̂𝒕 𝑵𝒂𝒎: https://shopee.vn/skyrexvietnam_03 |
 |
𝑻𝒊𝒌𝒕𝒐𝒌 𝑺𝒉𝒐𝒑: https://www.tiktok.com/@skyrexvn |
 |
Fanpage 1: https://www.facebook.com/profile.php?id=61575623073099
Liên hệ trực tiếp nick: https://www.facebook.com/profile.php?id=61555163792533 |
|
Liên hệ trực tiếp nick: https://www.facebook.com/SkyrexVietNam/
|